Mga Gate Valve
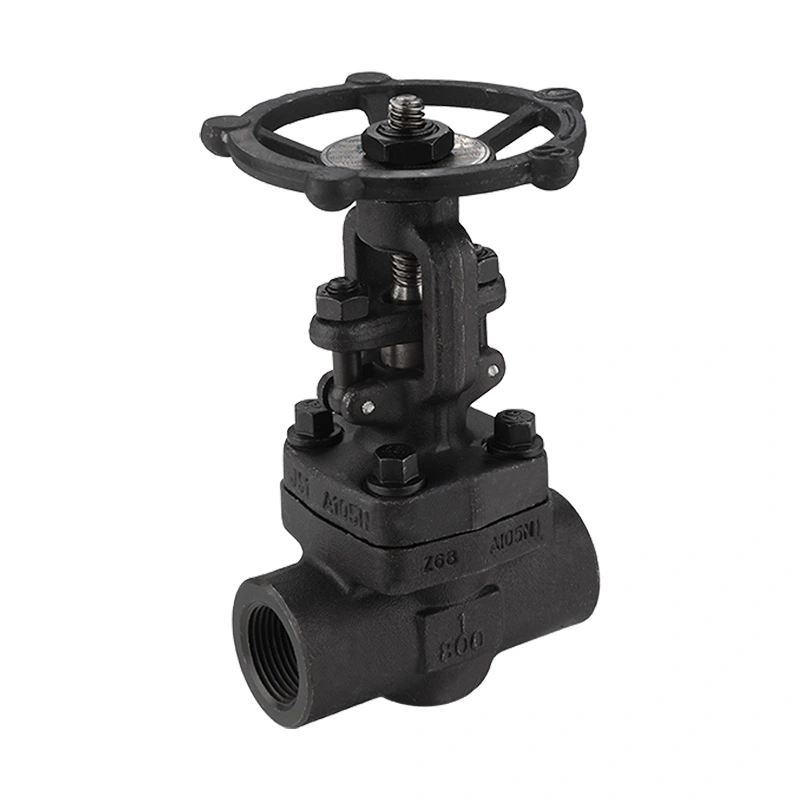
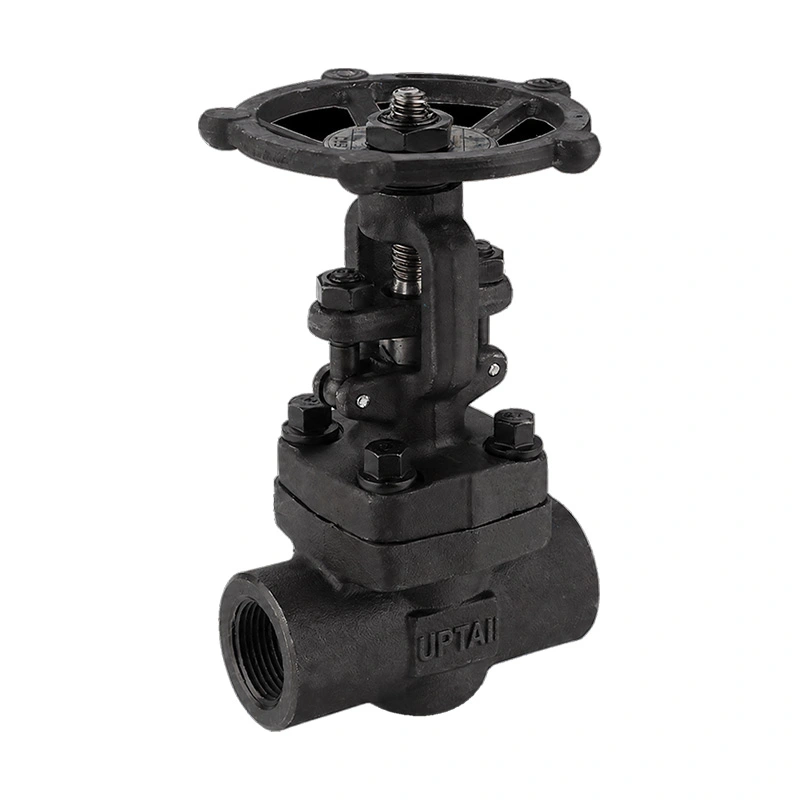
Huwad na Carbon Steel Gate Valve 800LB
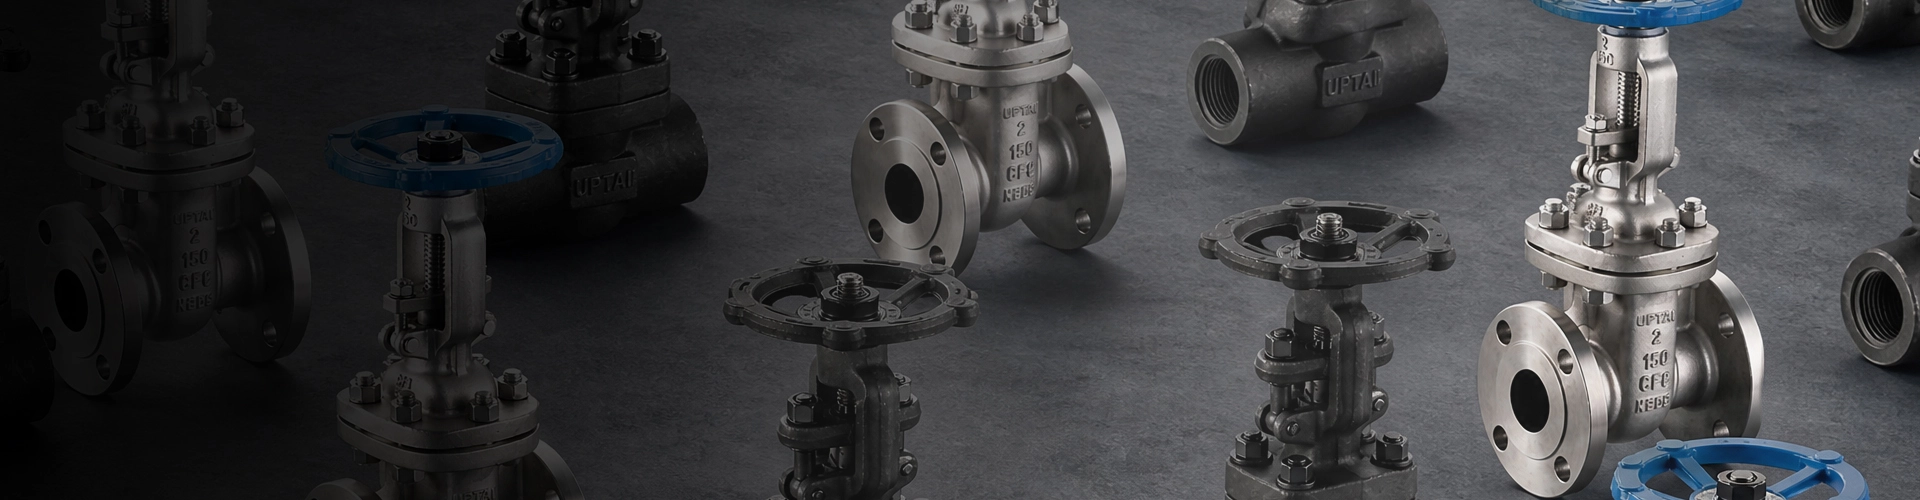
Ang aming Forged Carbon Steel Gate Valve 800LB ay inengineered sa API 602 standards para sa mga high-pressure na pipeline. Nagtatampok ng matibay na forged A105 body, OS&Y na disenyo, at maaasahang bi-directional shutoff, naghahatid ito ng pambihirang tibay at kontrol ng daloy para sa hinihingi na mga sistemang pang-industriya.
Ang Forged Carbon Steel Gate Valve 800LB ay isang forged gate valve para sa small-bore industrial piping. Gumagamit ito ng ASTM A105N body, OS&Y stem arrangement, bolted bonet, at handwheel operation. Available ang mga koneksyon ng NPT, BSP, at socket-weld para sa iba't ibang configuration ng piping.
Gumagawa ang Shangtai ng mga industrial valve sa Wenzhou, Zhejiang, China. Kasama sa proseso ng produksyon ang machining, assembly, pressure testing, inspeksyon, pagmamarka, at packaging. Maaaring kumpirmahin ang mga pagtutukoy ng balbula mula sa kinakailangang laki, koneksyon, daluyan, presyon, temperatura, at mga kinakailangan sa materyal.
Pangunahing Dimensyon
| Sukat | 1/4" - 2" |
| Klase ng Presyon | CL800 |
| Mga pamantayan sa disenyo at pagmamanupaktura | API 602 |
| Pangkaraniwan sa Mga Dimensyon ng Harap-harapan | ASME B16.10 |
| Tapusin ang mga Koneksyon | NPT/BSP/SW |
| Pagsubok at inspeksyon | API598 |
| Mga Pamantayan sa Koneksyon | ASME B1.20.1 |
| Mga Rating ng Presyon-Temperatura | ASME B16.34 |
| Mga Pamantayan ng NACE | NACE MR0175 / ISO 15156 |
| Operator ng balbula | Handwheel |
| Pinakamataas na Presyon sa Paggawa | 1975 PSI |
| Saklaw ng Temperatura | -29ºc + 425ºc |
| Materyal sa Katawan | ASTM A105N |
| Materyal ng Disc | ASTM A-276 Gr. 420+STL#6/ ASTM A-276 Gr. 420 |
| Stem Material | ASTM A182 F6a |
| Materyal ng upuan | ASTM A-276 Gr. 410 |
| Mga pagpipilian | Available ang iba pang mga materyales kapag hiniling. |
Konstruksyon ng balbula
Ang valve body ay ginawa mula sa ASTM A105N forged carbon steel. Ang bonnet ay naka-bolted sa katawan, na nagbibigay-daan sa pag-access sa mga panloob na bahagi pagkatapos ng linya ay ihiwalay at depressurized.
OS&Y Stem
Inilalagay ng Outside Screw at Yoke ang stem sa labas ng valve body. Ang paggalaw ng stem ay makikita sa panahon ng operasyon, na nagbibigay din ng isang simpleng visual na indikasyon ng posisyon ng balbula.
Solid Wedge
Ang wedge ay gumagalaw patayo upang isara ang daloy ng daloy. Ang gate valve ay inilaan para sa isolation service at karaniwang pinapatakbo sa ganap na bukas o ganap na saradong posisyon.
Mga Materyales ng Stem at Upuan
Ang nakalistang stem material ay ASTM A182 F6a. Available ang disc sa ASTM A-276 Gr. 420 na may opsyonal na Stellite 6 hard-facing configuration, habang ang nakalistang seat material ay ASTM A-276 Gr. 410.
Presyon at Temperatura
Ang balbula ay na-rate na CL800 na may nakalistang maximum na working pressure na 1975 PSI. Ang naaangkop na presyon sa pagtatrabaho ay nakasalalay sa temperatura, materyal, sukat, at ang nauugnay na rating ng presyon-temperatura. Dapat piliin ang balbula gamit ang aktwal na mga kondisyon ng pagpapatakbo sa halip na ang klase ng presyon lamang.
Ang nakalistang hanay ng temperatura ay -29ºc + 425ºc. Ang upuan, tangkay, packing, at iba pang panloob na materyales ay dapat suriin para sa pagiging tugma kapag ang balbula ay ginagamit sa mataas na temperatura.
End Connection Options
Ang balbula ay maaaring ibigay sa mga dulo ng NPT, BSP, o socket-weld. Dapat tumugma ang koneksyon sa detalye ng pipeline at paraan ng pag-install.
NPT
Ang mga dulong may sinulid na NPT ay tinukoy ayon sa nakalistang pamantayan ng koneksyon ng ASME B1.20.1. Ang laki ng thread at mga bahagi ng isinangkot ay dapat suriin bago i-install.
BSP
Ang mga dulo ng BSP ay magagamit para sa mga sistema ng piping gamit ang mga katugmang BSP thread. Dapat kumpirmahin ang kinakailangang configuration ng thread kapag nag-order.
Socket Weld
Ang mga dulo ng socket-weld ay angkop para sa small-bore piping kung saan kinakailangan ang welded connection. Ang mga pamamaraan ng welding ay dapat sumunod sa naaangkop na detalye ng piping.
Mga Kinakailangan sa NACE
Inililista ng detalye ang NACE MR0175 / ISO 15156. Para sa mga aplikasyon ng sour-service, ang mga materyales sa balbula at mga kinakailangan sa pagmamanupaktura ay dapat na masuri ayon sa aktwal na mga kondisyon ng serbisyo at detalye ng proyekto.
Kung saan kinakailangan ang pagsunod sa NACE, ang mga kinakailangang grado ng materyal, mga limitasyon sa tigas, mga kinakailangan sa inspeksyon, at dokumentasyon ay dapat kumpirmahin bago ang produksyon.
Mga Karaniwang Aplikasyon
Langis at Gas:Small-bore isolation point sa upstream, downstream, at process piping.
Pagpino at Petrochemical:Mga linya ng proseso, utility piping, at mga koneksyon sa kagamitan na nangangailangan ng manu-manong paghihiwalay.
Power Generation:Napiling mga linya ng singaw, boiler, at utility sa loob ng tinukoy na mga limitasyon ng presyon at temperatura.
Kagamitang Pang-industriya:Mga compact na piping assemblies at kagamitan sa proseso gamit ang mga sinulid o socket-weld na koneksyon.
Mga Puntos sa Pagpili
Kumpirmahin ang laki ng balbula, uri ng koneksyon, presyon ng pagpapatakbo, temperatura, medium, at mga kinakailangan sa materyal bago mag-order. Para sa mga aplikasyon ng sour-service, ibigay ang naaangkop na detalye ng NACE. Para sa mga sinulid na koneksyon, kumpirmahin ang uri at laki ng thread. Para sa mga koneksyon sa socket-weld, kumpirmahin ang mga sukat ng tubo at mga kinakailangan sa hinang.
Ang balbula ay inilaan para sa paghihiwalay. Kung ang aplikasyon ay nangangailangan ng tuluy-tuloy na regulasyon ng daloy, ang paraan ng pagpapatakbo at uri ng balbula ay dapat suriin bago piliin.
Pag-install at Pagpapanatili
Siyasatin ang balbula at dulo ng koneksyon bago i-install. Panatilihing malinis ang panloob na ibabaw at tanggalin lamang ang mga proteksiyon na takip kapag handa nang i-install ang balbula.
Ang mga sinulid na koneksyon ay dapat na tipunin gamit ang tinukoy na paraan ng sealing nang walang labis na paghihigpit. Para sa mga bersyon ng socket-weld, ang pamamaraan ng welding ay dapat na kontrolin ang input ng init at sundin ang naaangkop na mga kinakailangan sa piping.
Pagkatapos ng pag-install, patakbuhin ang handwheel at suriin ang kumpletong pagbubukas at pagsasara ng paglalakbay. Bago ang pagpapanatili, ihiwalay at i-depress ang pipeline. Dapat isama sa inspeksyon ang tangkay, lugar ng pag-iimpake, koneksyon ng bonnet, handwheel, at mga ibabaw ng sealing.
Pagsubok at Dokumentasyon
Ang balbula ay idinisenyo at ginawa ayon sa API 602, na may tinukoy na API 598 para sa pagsubok at inspeksyon. Maaaring kabilang sa inspeksyon ang mga pagsusuri sa materyal, inspeksyon ng dimensyon, pagsubok sa shell, pagsubok sa pagtagas ng upuan, mga tseke sa pagpapatakbo, at panghuling inspeksyon.
Ang materyal na impormasyon, dimensional na data, mga guhit, mga rekord ng inspeksyon, at dokumentasyon ng pagsubok ay maaaring ibigay ayon sa mga kinakailangan sa order.
FAQ
Q1: Ano ang Forged Carbon Steel Gate Valve 800LB?
Ang Forged Carbon Steel Gate Valve 800LB ay isang forged gate valve para sa high-pressure small-bore na piping. Gumagamit ito ng forged carbon steel body at isang gate-type closure element para sa pipeline isolation. Kasama sa nakalistang configuration ang OS&Y operation, bolted bonet, handwheel operation, at NPT, BSP, o socket-weld connections.
Q2: Ano ang pagkakaiba sa pagitan ng isang OS&Y at isang nakatagong-stem na disenyo?
Sa isang disenyo ng OS&Y, ang stem ay nakaposisyon sa labas ng valve body at nakikitang gumagalaw sa panahon ng operasyon. Ang isang nakatagong-stem na disenyo ay nagpapanatili sa paggalaw ng stem sa loob ng valve body. Ang pag-aayos ng OS&Y ay ginagawang mas madaling makilala ang tinatayang posisyon ng balbula.
Q3: Kailan dapat pumili ng socket-weld connection?
Maaaring isaalang-alang ang mga dulo ng socket-weld para sa mga small-bore na piping system kung saan kinakailangan ang welded connection. Ang laki ng tubo, kapal ng pader, pamamaraan ng hinang, at pamantayan ng piping ng proyekto ay dapat kumpirmahin bago piliin.
Q4: Ang balbula ba ay nangangailangan ng regular na pagpapadulas?
Ang mga kinakailangan sa pagpapadulas ay nakasalalay sa disenyo ng balbula at mga kondisyon ng pagpapatakbo. Ang tangkay at mga bahagi ng pagpapatakbo ay dapat na mapanatili ayon sa mga tagubilin sa pagpapanatili ng tagagawa, at ang mga hindi angkop na pampadulas ay hindi dapat ilapat sa mga bahagi ng sealing.
Q5: Ano ang maaaring maging sanhi ng panlabas na pagtagas sa paligid ng tangkay?
Ang pagtagas ng stem-area ay maaaring nauugnay sa kondisyon ng pag-iimpake, kundisyon sa ibabaw ng stem, hindi tamang pagsasaayos, o pagkasuot ng bahagi. Ang balbula ay dapat na nakahiwalay at naka-depressurize bago siyasatin o serbisyuhan ang lugar ng pag-iimpake.
Q6: Maaari bang ipasadya ang balbula na ito sa iba pang mga materyales?
Available ang iba pang mga configuration ng materyal kapag hiniling. Ang kinakailangang katawan, disc, tangkay, upuan, at iba pang mga materyales ay dapat na tukuyin ayon sa medium, presyon, temperatura, mga kondisyon ng kaagnasan, at mga naaangkop na pamantayan.
Q7: Anong impormasyon ang dapat ibigay para sa isang panipi?
Mangyaring ibigay ang laki ng balbula, uri ng koneksyon, katamtaman, presyon ng pagpapatakbo, temperatura, dami, mga kinakailangan sa materyal, mga kinakailangan sa NACE kung naaangkop, at anumang naaangkop na mga guhit o mga detalye ng proyekto.
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
JINHAI 3RD ROAD, YONGXING SUB-DISTRICT, LONGWAN DISTRICT, WENZHOU CITY, ZHEJIANG PROVINCE, CHINA
-
Tel
-
Email
Makipag-ugnayan sa aming team para sa mga detalye ng produkto, kundisyon sa pagtatrabaho, mga pamantayan ng koneksyon, mga kinakailangan sa presyon, o mga guhit. Nagbibigay kami ng mga rekomendasyon sa balbula, mga opsyon sa pagpapasadya, pagpepresyo, at teknikal na suporta ayon sa iyong mga pangangailangan sa proyekto.
Kaugnay na Mga Produkto
Mga Rekomendasyon sa Balita